



تتمحور معظم الحالات التجارية الخاصة بتخزين البطاريات الصناعية حول الطاقة: قم بتخزين كيلووات/ساعة رخيصة الثمن طوال الليل، ثم قم بتحريرها أثناء الكتلة الباهظة الثمن. يكسب هذا النموذج المال من موقع المصنع، لكنه نادرًا ما يكون السبب وراء شراء المصنع للبطارية. وفي أرض الإنتاج الحقيقية، يتركز الألم في ثوانٍ، وليس ساعات. يرسم عامل اللحام النقطي ارتفاعًا يُقاس بعشرات المللي ثانية. يقوم محرك بقدرة 250 كيلووات يبدأ تشغيله مباشرة على الخط بسحب ما بين خمسة إلى سبعة أضعاف تياره المقدر لمدة ثانية أو ثانيتين. يعمل فرن القوس على تأرجح الحمل بمقدار ميجاوات مع ذوبان الخردة وتغيير موضع الأقطاب الكهربائية.
تشترك هذه الأحداث في توقيع: قوة عالية، مدة قصيرة، تكرار مرتفع. إنها مشاكل في الطاقة ترتدي ملابس مشكلة الطاقة. عندما يحاول أحد المصانع حل هذه المشكلات باستخدام بطارية بحجم أربع ساعات لمراجحة التعريفة، تكون النتيجة عادةً عاكسًا أصغر حجمًا، ودورة بطارية أصعب بكثير مما يفترضه الضمان، ومدير طاقة محبط.
هذه المقالة عن التحجيم والتحديدتخزين البطاريات الصناعيةبالنسبة لهذا النوع من الحمل - كيف تبدو المسامير فعليًا، وأين تكمن القيمة حقًا، وكيفية تنظيم المشروع على مراحل بحيث تثبت الخزانة الأولى الحالة قبل طلب الخزانة الثانية. وهو يكمل أدلة الصناعة الخاصة بنا بشأن التخزين البارد والمستشفيات والموانئ والتعدين، ويفترض أن القارئ يفهم بالفعل البنية الأساسية التي يغطيها شرح EMS وBMS وPCS.

ابدأ بتوقيع التحميل، وليس الفاتورة
قبل أن يقوم أي شخص بوضع نموذج للتوفير، تحتاج المحطة إلى ملف تعريف تحميل بالدقة الصحيحة. تقدم معظم فواتير الخدمات فواصل زمنية مدتها 15 دقيقة للطلب. وهذا كافٍ لتحليل الفواتير وغير مفيد تقريبًا لتحجيم المعدات. الارتفاع المفاجئ لمدة 60 ثانية الذي يؤدي إلى تعثر القيادة أو عيوب اللحام يختفي تمامًا خلال متوسط قدره 15 دقيقة.
ما تحتاجه فعليًا هو بيانات أقل من ثانية أو ثانية واحدة على الأقل من الوافد الرئيسي، بالإضافة إلى تسجيل منفصل على وحدات التغذية التي تخدم اللحام والمحركات الكبيرة وأحمال الأفران. ثلاثة أشياء في تلك البيانات تحدد التصميم بأكمله:
حجم ومدة كل عابر - ذروة كيلو فولت أمبير والمدة التي تستغرقها قبل الاضمحلال
معدل التكرار - خلية اللحام التي تعمل 40 جزءًا في الدقيقة هي مهمة مختلفة تمامًا عن خلية اللحام التي تعمل بأربعة أجزاء
نمط الصدفة - سواء كانت المسامير متجمعة (بداية التحول، شحن الفرن) أو منتشرة بالتساوي
سؤال الصدفة هو أين تخطئ معظم الدراسات المكتبية. تتطلب المحطة التي تبلغ قدرتها القصوى 900 كيلو فولت أمبير والتي يتم تشغيلها مرتين يوميًا بطارية صغيرة. نفس المحطة التي تبلغ ذروة قدرتها 900 كيلو فولت أمبير وتتكرر كل 90 ثانية لمدة ثماني ساعات لديها طاقة كبيرة، لأن البطارية يجب أن تمتص كل الطاقة تقريبًا بشكل مستمر، ويصبح التصميم الحراري بدلاً من سعة الطاقة هو القيد الملزم.
لماذا البطارية، وليس محول أكبر
الحل التقليدي لضعف العرض هو ترقية الخدمة: محول أكبر، وكابل أكثر سمكا، وتعريفة سعة أعلى. إنه يعمل، ولكنه بطيء، ومثقل برأس المال، ويثبت رسوم الطلب على أساس الذروة التي قد تصل إليها بضع مرات فقط في الشهر.
تعمل البطارية الموجودة خلف العداد على تغيير الاقتصاد بثلاث طرق في وقت واحد. فهو يقطع الذروة التي تحدد رسوم الطلب، وبالتالي تنخفض ذروة الفاتورة دون المساس بالإنتاج. إنه يوفر تيارًا عابرًا بشكل أسرع من استجابة المحول، لذلك يبقى الجهد في خلية اللحام داخل نطاق التسامح. وهو يفعل كلا الأمرين مع بقاء اتصال المرافق دون تغيير، وهو أمر مهم للغاية في المواقع التي تعني فيها الترقية قائمة انتظار مدتها 12 إلى 18 شهرًا ومشروع بناء في وسط ساحة حية.
الفرق الذي يحدد نجاح المشروع هو سرعة الاستجابة. يعد نظام إدارة الطلب الذي يتفاعل مع متوسط متجدد مدته 15 دقيقة بمثابة أداة للفوترة. يعد النظام الذي يتفاعل في أقل من 100 مللي ثانية أداة عالية الجودة. يستخدمون معدات مختلفة، وحلقات تحكم مختلفة، وافتراضات ضمان مختلفة. شراء الأول وتوقع الثاني هو وضع الفشل الأكثر شيوعًا في هذا القطاع.
طيف الحمل، وما يتطلبه كل واحد
اللحام البقعي بالمقاومة هو حالة الإجهاد الكلاسيكية. كل لحام عبارة عن دفعة من 50 إلى 200 كيلو فولت أمبير تدوم من 100 إلى 400 مللي ثانية، ويمكن للخط الآلي تنفيذ 30 إلى 60 منها في الدقيقة عبر العديد من الروبوتات. الركام هو سن المنشار الذي لا يستقر أبدًا. يجب أن تتبع البطارية دورة مسننة بعد دورة، مما يعني أن عمر الدورة بمعدل C مرتفع، وليس السعة الاسمية، هو المواصفات المهمة.
يعتبر اللحام بالقوس - MIG، وMAG، وTIG، والعصا - أكثر لطفًا في الذروة ولكنه أطول في المدة، كما أنه حساس لترهل الجهد بطريقة تظهر على شكل مسامية وتناثر واختراق غير متناسق بدلاً من أن يكون قاطعًا متعثرًا. مشاكل جودة اللحام التي تظهر فقط في الوردية الثالثة، عندما تكون بقية المحطة في وضع الخمول ومغير الصنبور في وضع مختلف، هي من الأعراض الكلاسيكية لتفاعل مقاومة العرض مع استقرار القوس.
تعتبر بدايات المحركات الكبيرة هي العائلة الثالثة. يؤدي التشغيل المباشر عبر الإنترنت لضاغط أو كسارة بقدرة 200 إلى 400 كيلووات إلى إنتاج تدفق يؤدي إلى انهيار الجهد عبر المحطة بأكملها لمدة ثانية أو أكثر. تعمل محركات VFD على تخفيف ذلك، ولكن ليست كل الأحمال تتم تغذيتها بـ VFD، ويمكن أن تكون البداية غير المخففة المفردة قيدًا على الخدمة بأكملها. هنا تقوم البطارية بدعم الجهد الكهربي أكثر من ذروة الحلاقة.
تعتبر أفران القوس والصهر بالحث هي الحالة القصوى. تقلبات متعددة الميجاوات، ومحتوى توافقي قوي، وحمل عشوائي حقًا. هذه المشاريع هي عبارة عن مهندس إلى مهندس، ونادرًا ما تكون منتجًا قياسيًا، ويجب التعامل معها كفئة عمل منفصلة عن تطبيقات اللحام والمحركات الموضحة هنا.
C-Rate هي المواصفات التي تحدد الضمان
بطارية بحجم أربع ساعات من تفريغ المراجحة عند درجة حرارة 0.25 درجة مئوية تقريبًا. قد تشهد مسامير اللحام الممتصة للبطارية رحلات متكررة عند درجة حرارة 2 درجة مئوية أو أعلى، مئات المرات في كل نوبة عمل. هذان ليسا نفس المنتج، والفرق ليس في التسويق - بل في كيمياء الخلية، والتصميم الحراري، ونموذج التحلل الكامن وراء الضمان.
تكشف ثلاثة أسئلة ما إذا كان المورد قد صمم بالفعل لهذا الواجب. أولاً، ما هو معدل C المستمر والذروي المطلوب، وكم ثانية في الذروة. ثانيًا، ما هي دورة الحياة المذكورة عند هذا الواجب بدلاً من 0.5 درجة مئوية، نظرًا لأن مطالبة 6000 دورة بمعدل C منخفض لا تخبرك شيئًا عن تطبيق عالي التردد. ثالثًا، كيف تتعامل الإدارة الحرارية مع معدل التدوير المستمر المرتفع - تبريد الهواء في غرفة مصنع ساخن هو اقتراح مختلف عن التبريد السائل، وغالبًا ما تكون درجة الحرارة المحيطة داخل المصنع أعلى من الهواء الطلق بـ 10 إلى 15 درجة.
أحد القواعد المفيدة هو تحديد دورة العمل بشكل صريح في وثائق المشتريات: ملف تعريف تمثيلي على مدار 24 ساعة مع ذروة كيلو فولت أمبير، والمدة، وعدد التكرار، ودرجة الحرارة المحيطة، ومطالبة المورد بتقديم ضمان ضد هذا الملف التعريفي. وهذا هو نفس المنطق الذي نوصي به في قالب RFQ، والذي يتم تطبيقه على حالة التحميل بدلاً من الوصف العام للموقع.
دفترين: وفورات الطلب وجودة الإنتاج
الحالة المالية لتخزين البطاريات الصناعيةفي التصنيع عادةً ما يتم تشغيله على دفترين متوازيين، ويجب حساب كليهما قبل أن يصبح المشروع ذا مصداقية.
الأول هو دفتر الطلب. يؤدي خفض الذروة إلى تقليل الحد الأقصى للطلب المفوتر، وفي الأسواق ذات السقاطات، يمكن لذروة سيئة واحدة أن تحدد السعر لمدة أحد عشر شهرًا. تعمل البطارية التي تغطي المصنع بشكل موثوق عند نقطة محددة على تحويل الشحنة المتطايرة إلى شحنة يمكن التنبؤ بها. ومن السهل نمذجة ذلك من خلال البيانات الفاصلة، مع التحذير المعتاد بأن الوفورات تعتمد على هيكل التعريفات، وبند السقاطة، والقواعد المحلية المعمول بها.
والدفتر الثاني هو الإنتاج. هذا هو المكان الذي تصبح فيه الأرقام أكبر وأكثر ليونة. يؤدي انخفاض الجهد إلى حدوث عيوب في اللحام، ورحلات مزعجة على الموصلات ومحركات الأقراص، وتقصير عمر المحرك، وفي العمليات الحساسة، الخردة. قد يخسر المصنع الذي يستخدم 5% من الخردة على خط اللحام جودة الطاقة أكثر مما ينفقه على الكهرباء. القياس الكمي الذي يتطلب بيانات الإنتاج - معدلات العيوب المرتبطة بالوقت من اليوم، وسجلات الصيانة على الموصلات وفشل محرك الأقراص، وسجلات الجودة المرتبطة بأنماط التحول. عندما يظهر الارتباط، تتوقف حالة البطارية عن كونها مشروعًا للطاقة وتصبح مشروعًا عالي الجودة، وهو ما يعد محادثة أسهل بكثير مع العمليات.
كن متحفظًا في دفتر الأستاذ الثاني. ادعي فقط العيوب التي يمكنك تتبعها، وتعامل مع الباقي على أنه جانب إيجابي.
التوافقيات وعامل القدرة والتفاعل لا أحد نماذج
تعتبر مجموعات اللحام وأفران القوس من المصادر التوافقية. وكذلك الحال بالنسبة لـ VFDs، الموجودة في كل مكان في المصنع الحديث. يوجد نظام بطارية مزود بعاكس ثنائي الاتجاه في نفس الحي الكهربائي وسيتفاعل مع هذا التشويه.
نتيجتان عمليتان. أولاً، يجب تحديد PCS بالتسامح التوافقي - ما هو إجمالي التشوه التوافقي على العرض الذي يمكن أن يمر عبره دون تخفيض أو تعثر. ثانيًا، إذا كان الموقع يحتوي بالفعل على بنوك مكثفة لتصحيح معامل القدرة، فيمكن أن يتردد صدى تلك البنوك والبطارية. إن الدراسة التوافقية ليست اختيارية في محطة ذات حمل لحام كبير؛ إنه الفرق بين النظام الذي يعمل بهدوء لمدة عقد من الزمن وبين النظام الذي يتعطل في كل مرة يتم فيها شحن الفرن.
عامل الطاقة يقطع أيضًا في كلا الاتجاهين. يمكن لعاكس البطارية توفير طاقة تفاعلية وتحسين PF، مما قد يقلل من العقوبات. ولكن يجب أن يتم تنسيقها مع أجهزة التصحيح الموجودة بدلا من محاربتها. حدد التنسيق بشكل صريح، واطلب من المورد تحديد نطاق PF ووقت الاستجابة الذي يمكن أن توفره أجهزة الكمبيوتر.

المرحلية: إثبات ذلك على سطر واحد أولاً
إن المسار الأكثر موثوقية للدخول إلى مصنع التصنيع ليس دراسة على مستوى المصنع يتبعها طلب كبير. إنها مرحلة المراقبة، ثم مرحلة تجريبية للخط الواحد، ثم التوسع.
تتراوح المرحلة الأولى من أسبوعين إلى أربعة أسابيع من تسجيل الطاقة على المدخل الرئيسي وأسوأ مغذياتين أو ثلاثة، مع دقة ثانية واحدة متزامنة مع سجلات الإنتاج. وهذا لا يكلف سوى القليل جدًا ويسوي معظم الحجج، لأنه يستبدل الرأي حول أي خط هو المشكلة بالبيانات.
المرحلة الثانية عبارة عن بطارية على خلية لحام واحدة أو مجموعة محركات واحدة، يتم تحديد حجمها من تلك البيانات، ويتم تجهيزها لتسجيل كل من الأداء الكهربائي ونتائج الإنتاج. عادة ما تكون ستة إلى ثمانية أسابيع كافية لمعرفة ما إذا كانت معدلات العيوب تتحرك وما إذا كانت نقطة تحديد الطلب ستستمر خلال دورة الإنتاج الكاملة.
المرحلة الثالثة هي التكرار، وعند هذه النقطة يتم إزالة المخاطر من التصميم ويتم بناء حالة العمل الداخلية على قياساتك الخاصة بدلاً من نموذج البائع. إن مقالتنا حول تحديد المواقع أمام العداد مقابل تحديد الموقع خلف العداد تستحق القراءة قبل المرحلة الثالثة، لأن المصنع الذي يحتوي على العديد من الإمدادات المقيسة قد يجد أن البنية المثالية ليست بطارية واحدة لكل مبنى.
ما يجب وضعه في المواصفات
هناك أربعة عناصر تفصل بين المواصفات التي تم إنشاؤها بشكل صحيح والمواصفات التي يتم الجدل حولها لاحقًا. ملف تعريف الحمل المقاس، مع ذكر الدقة والمدة. دورة العمل التي يجب أن يغطيها الضمان، معبرًا عنها بمعدل C، والدورات في اليوم ودرجة الحرارة المحيطة. متطلبات وقت الاستجابة، بالمللي ثانية، مع تحديد طريقة القياس. ومتطلبات التنسيق التوافقي وعامل القدرة، تشير إلى دراسة الموقع بدلاً من المعيار العام.
كل شيء آخر - تصنيف العلبة، وفئة التآكل، وبروتوكول الاتصالات، والأمن السيبراني - يتبع الأنماط الموجودة في الأدلة الهيكلية والبرمجية لدينا ويجب التعامل معه على أنه قياسي، وليس مخصصًا.
تعد مواقع التصنيع أصعب تطبيقات التخزين التجارية من حيث الحجم وأسهلها للتبرير بمجرد قياسها. إن الارتفاعات حقيقية، وتكلفة جودة الطاقة حقيقية، والبديل التقليدي هو ترقية الخدمة التي يتم قياسها بالسنوات. ابدأ بالبيانات، وحجم المهمة بدلاً من الطاقة، ودع سطرًا واحدًا يثبت الحالة قبل أن يلتزم المصنع.

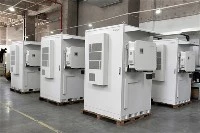
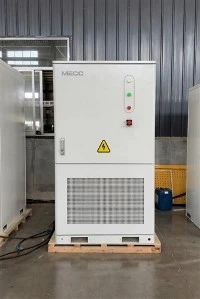
خزانة نظام تخزين طاقة البطارية بقدرة 125 كيلو وات 241 كيلو وات في الساعة
تعد خزانة تخزين طاقة بطارية الليثيوم BESS 125KW 241kWh عبارة عن حل تخزين طاقة متكامل عالي الطاقة وذو سعة كبيرة مصمم للتطبيقات التجارية والصناعية والصناعية المتوسطة إلى الكبيرة. فهو يدمج عاكسًا ثنائي الاتجاه عالي الأداء بقدرة 125 كيلووات، وبنك بطارية ليثيوم فوسفات الحديد (LiFePO4) بقدرة 241 كيلووات في الساعة، ونظام إدارة الطاقة الذكي كامل المواصفات (EMS) في تصميم خزانة معياري. يتيح هذا النظام تخزين الطاقة المتجددة بكفاءة، وحلاقة الذروة، وتحويل الأحمال، وتنظيم تردد الشبكة، وإمدادات الطاقة الاحتياطية في حالات الطوارئ. مثالية للمصانع الكبيرة ومراكز التسوق والمجمعات الصناعية ومزارع الطاقة الشمسية وطاقة الرياح والشبكات الصغيرة، فهي تعزز استقلال الطاقة وتقلل من رسوم الطلب المرتفع على الشبكة، وتدعم التكامل المستقر للطاقة المتجددة عالية الاختراق في الشبكة.